
Como a combinação correta entre rosca e canhão aumenta a produtividade, estabiliza a qualidade do fundido, reduz o consumo de energia e corta o desperdício na linha de extrusão.
O dimensionamento correto do conjunto rosca e canhão define quanto a extrusora produz, com que qualidade e a que custo. Ajustar a relação L/D, a razão de compressão e a folga radial ao material processado aumenta a vazão, estabiliza a fusão e reduz o consumo de energia. Segundo estudos da McKinsey citados pela ABIMAQ, a adoção de tecnologias de Indústria 4.0 pode elevar a produtividade industrial em até 30%.
A rosca e canhão formam o coração da extrusora. É nesse par que o polímero é transportado, fundido, homogeneizado e pressurizado. Quando um dos dois está mal dimensionado ou desgastado, todo o processo perde rendimento, mesmo com a melhor matriz na saída.
Neste artigo
- O que é o conjunto rosca e canhão
- Como a geometria da rosca afeta a eficiência
- A folga entre rosca e canhão e o desgaste
- Como o dimensionamento reduz consumo e desperdício
- Como escolher rosca e canhão para o seu material
- Perguntas frequentes
O que é o conjunto rosca e canhão e por que o dimensionamento importa?
O conjunto rosca e canhão, também chamado de conjunto de plastificação, é o par formado pelo parafuso que gira (a rosca) dentro do cilindro aquecido (o canhão). É ali que o plástico deixa de ser grânulo e vira massa fundida homogênea. 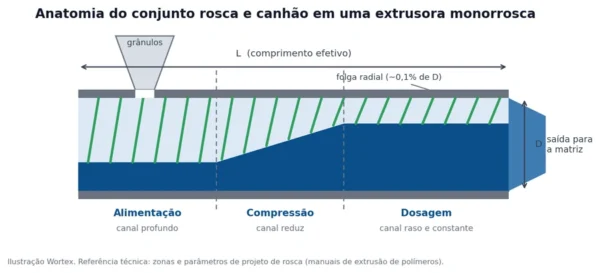
Conjunto de plastificação é: a rosca e canhão trabalhando juntos para transportar, fundir, homogeneizar e pressurizar o polímero. Seu desempenho depende da geometria da rosca, da folga
com o canhão e do casamento com o material processado.
O dimensionamento importa porque a eficiência da extrusão é função da vazão, da uniformidade do fundido, da durabilidade do conjunto e da qualidade do material entregue. Uma rosca inadequada gera degradação do polímero, variação dimensional, baixa produtividade e consumo elevado.
Como a geometria da rosca afeta a eficiência?
A geometria da rosca determina como o material é transportado e fundido ao longo do canhão. Três parâmetros concentram a maior parte do resultado: a relação L/D, a razão de compressão e o perfil das zonas.
As três zonas da rosca
A rosca monorrosca padrão tem três zonas. Na zona de alimentação, o canal é profundo e recebe o grânulo. Na zona de compressão, o canal se reduz de forma progressiva, funde o material e expulsa o ar. Na zona de dosagem, o canal fica raso e constante, para entregar fundido homogêneo em vazão e pressão estáveis.
L/D e razão de compressão
A relação L/D é o comprimento efetivo dividido pelo diâmetro da rosca. Manuais técnicos de extrusão apontam faixas típicas entre 20:1 e 36:1. Roscas mais longas melhoram a fusão e a mistura e permitem taxas mais altas. Roscas mais curtas reduzem o tempo de residência e protegem polímeros sensíveis ao calor.
A razão de compressão compara a profundidade do canal na alimentação com a da dosagem, tipicamente entre 2:1 e 3:1. Ela precisa acompanhar o comportamento de fusão de cada resina, já que valores altos densificam mais o material e valores baixos reduzem o cisalhamento.
| Parâmetro | Faixa típica | Efeito no processo |
|---|---|---|
| Relação L/D | 20:1 a 36:1 | Maior L/D melhora fusão e mistura; menor reduz tempo de residência |
| Razão de compressão | cerca de 2:1 a 3:1 | Ajusta a densificação e a expulsão de ar conforme a resina |
| Folga radial | cerca de 0,1% do diâmetro | Folga excessiva por desgaste reduz vazão e eleva o consumo |
| Ângulo de hélice | cerca de 17,5 graus | Define o transporte e o cisalhamento do material |
Esses valores são pontos de partida, não regras fixas. O casamento entre geometria e material é o que separa uma linha estável de uma linha que vive em ajuste.
A folga entre rosca e canhão e o efeito do desgaste
A folga radial é o espaço entre a crista do filete da rosca e a parede interna do canhão. Ela costuma ficar em torno de 0,1% do diâmetro. Parece pouco, mas é essa folga que garante bombeamento eficiente sem contato metálico.
O problema aparece com o tempo. O atrito do polímero, das cargas e dos contaminantes desgasta a rosca e o canhão, e a folga aumenta. Quando isso acontece, parte do material escorrega de volta pelo canal, a vazão cai e o consumo de energia sobe para manter a mesma produção.
Dado: o desgaste das peças de uma extrusora aumenta o consumo de energia e reduz a produtividade, sinal de que rosca e canhão gastos comprometem o rendimento antes de falhar de vez.
Por isso a recuperação de roscas e cilindros é parte do ciclo de vida do equipamento. Restaurar a geometria e a folga corretas devolve produtividade sem o custo de uma máquina nova.
A Wortex fabrica e recupera roscas e cilindros mono e duplos, nitretados e bimetálicos, dimensionados para o material e o processo de cada cliente. Fale com o time técnico para avaliar o conjunto da sua linha em Roscas e Cilindros Wortex.
Como o dimensionamento reduz consumo e desperdício?
Na transformação de plásticos, o consumo de energia se concentra no aquecimento do material e no motor que aciona a rosca. Um conjunto bem dimensionado funde com menos cisalhamento desnecessário e entrega vazão estável, o que reduz o gasto por quilo processado.
O ganho aparece em três frentes. Menos energia, porque a rosca não força além do necessário. Menos refugo, porque o fundido sai homogêneo e dentro da especificação. E mais produtividade, já que a linha opera em regime constante, sem paradas por variação de processo.
Dado: acionamentos modernos com servomotores e drives regenerativos podem reduzir o consumo de energia por quilo processado em até 70%, conforme reportado pelo canal de conteúdo da feira Plástico Brasil. Outras fontes do setor citam ganhos mais conservadores, entre 30% e 60%, a depender da aplicação e do equipamento de referência. Esse ganho se soma ao de um conjunto de plastificação bem dimensionado.
Vale lembrar que o conjunto de plastificação não trabalha isolado. Ele precisa estar em harmonia com a matriz e com o perfil térmico do canhão. Ajustar a rosca sem olhar o resto da linha resolve metade do problema.
Como escolher rosca e canhão para o seu material?
A escolha começa pelo material, não pela máquina. Resina, sensibilidade térmica, presença de cargas ou fibras e nível de contaminação definem a geometria e o tratamento de superfície ideais.
Tratamento de superfície: nitretado ou bimetálico
| Critério | Nitretado | Bimetálico |
|---|---|---|
| Princípio | Endurecimento da superfície por nitretação | Revestimento interno de liga especial de alta dureza |
| Resistência ao desgaste | Boa para uso geral | Elevada, para materiais abrasivos |
| Resistência à corrosão | Moderada | Alta, conforme a liga aplicada |
| Melhor indicação | Resinas convencionais e limpas | Reciclados com carga, fibras ou contaminantes |
| Custo relativo | Menor | Maior |
Passos para dimensionar corretamente
- Caracterizar o material, incluindo tipo de resina, sensibilidade térmica, cargas e contaminação.
- Definir a relação L/D conforme a necessidade de fusão e mistura.
- Ajustar a razão de compressão ao comportamento de fusão da resina.
- Definir o perfil das zonas e elementos de mistura ou degasagem, quando necessário.
- Escolher o tratamento de superfície, nitretado ou bimetálico, conforme abrasão e corrosão.
- Validar em processo, medindo vazão, uniformidade de fusão e consumo de energia.
Para materiais mais sensíveis ao calor ou que exigem mistura intensa, a rosca dupla costuma ser a melhor escolha, pois atua como bomba de deslocamento positivo, com menor dependência do atrito e melhor controle de vazão.
Perguntas frequentes sobre rosca e canhão de extrusão
O que é a relação L/D de uma rosca de extrusão?
A relação L/D é o comprimento efetivo da rosca dividido pelo seu diâmetro. Manuais técnicos apontam faixas típicas entre 20:1 e 36:1. Roscas com L/D maior oferecem mais fusão e mistura e permitem taxas de produção mais altas, enquanto L/D menor reduz o tempo de residência do material.
O que é razão de compressão e por que ela importa?
É a relação entre a profundidade do canal na zona de alimentação e na zona de dosagem, geralmente entre 2:1 e 3:1. Ela precisa acompanhar cada resina, pois comprime e funde o material e expulsa o ar. Uma razão inadequada gera fusão incompleta ou degradação do polímero.
Qual a folga ideal entre rosca e canhão?
A folga radial costuma ficar em torno de 0,1% do diâmetro da rosca. Esse valor garante bombeamento eficiente sem contato metálico. Com o desgaste, a folga aumenta, parte do material escorrega de volta, a vazão cai e o consumo de energia sobe para manter a produção.
Qual a diferença entre rosca nitretada e bimetálica?
A rosca nitretada tem a superfície endurecida por nitretação e atende bem a resinas convencionais e limpas. A bimetálica recebe um revestimento interno de liga de alta dureza, com resistência maior a desgaste e corrosão, indicada para reciclados com carga, fibras ou contaminantes.
Quando usar rosca dupla em vez de rosca simples?
A rosca dupla é indicada quando o material exige mistura mais intensa ou é sensível ao calor. Ela atua como bomba de deslocamento positivo, com menor dependência do atrito e melhor controle de vazão. A rosca simples atende bem à extrusão de termoplásticos convencionais.
Conclusão
Rosca e canhão bem dimensionados são o que transforma potência instalada em produtividade real. Acertar L/D, razão de compressão, folga e tratamento de superfície para o seu material significa mais vazão, fundido estável, menos energia e menos refugo.
Se a sua linha perdeu rendimento ou você vai especificar um novo conjunto, o caminho é dimensionar a partir do material. Fale com o time técnico da Wortex e avalie a rosca e o canhão da sua extrusora.