
Como reconhecer os sinais de falha no cilindro e na rosca, antecipar a intervenção, evitar paradas não programadas, reduzir custos de manutenção e prolongar a vida útil da extrusora.
A rosca e o cilindro dão sinais antes de falhar. Queda de vazão, oscilação de pressão, aumento da temperatura do fundido e mais refugo indicam que o conjunto está se desgastando. Monitorar esses sinais permite agir antes da parada e reduz de forma significativa o risco de paradas não programadas. O desgaste raramente acontece de um dia para o outro. Ele se instala aos poucos, corroendo a produtividade muito antes de a máquina realmente parar. Quem aprende a ler esses sinais troca a parada de emergência pela intervenção planejada.Neste artigo
- Por que o desgaste é inevitável
- Quais sinais indicam desgaste
- Como medir e diagnosticar o desgaste
- Como a manutenção preventiva evita a parada
- Recuperar ou substituir o conjunto
- Perguntas frequentes
Por que o desgaste de rosca e cilindro é inevitável?
O desgaste é inevitável porque a rosca e o cilindro trabalham sob atrito, pressão e temperatura o tempo todo. O que muda de uma operação para outra é a velocidade com que ele avança, e isso depende de causas conhecidas. As principais causas são o processamento de materiais abrasivos, como resinas com carga mineral ou fibra, a corrosão por aditivos ou materiais incompatíveis, o desalinhamento entre rosca e cilindro, a presença de contaminantes metálicos e a operação fora dos parâmetros de temperatura e pressão.Dado: o desgaste das peças de uma extrusora aumenta o consumo de energia e reduz a produtividade antes mesmo de haver qualquer falha visível. Ele cobra o seu preço em silêncio, todo mês.
Entender a causa é o primeiro passo do diagnóstico. Uma rosca que desgasta rápido em um material abrasivo pede outro tratamento de superfície, tema que aprofundamos no artigo sobre dimensionamento de rosca e canhãoQuais sinais indicam desgaste na rosca e no cilindro?
Os sinais aparecem de forma gradual e quase sempre na mesma sequência: primeiro o processo fica instável, depois a qualidade cai, e só então a máquina para. Reconhecer o estágio inicial é o que separa a manutenção planejada da parada de emergência.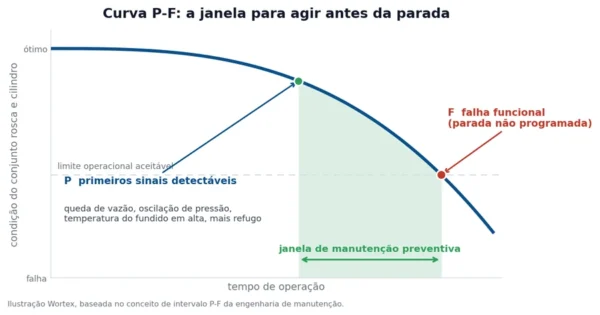
Tabela de sinais, causa provável e ação
| Sinal observado | Causa provável | Ação recomendada |
|---|---|---|
| Queda de vazão com o mesmo giro | Folga excessiva entre rosca e cilindro | Medir folga e diâmetros |
| Oscilação de pressão de cabeça | Transporte irregular por filetes gastos | Inspecionar filetes e alinhamento |
| Temperatura do fundido subindo | Vazamento interno gerando cisalhamento | Checar folga e perfil térmico |
| Refugo e variação dimensional | Fundido sem uniformidade | Avaliar rosca e cilindro juntos |
| Pontos pretos ou degradação | Resíduo retido, corrosão ou incompatibilidade | Purgar, limpar e revisar material |
| Ruído ou vibração anormal | Desalinhamento ou dano mecânico | Parar e inspecionar de imediato |
Como medir e diagnosticar o desgaste?
O diagnóstico combina medição e leitura de tendências. Não basta olhar a peça uma vez. É preciso comparar o desempenho atual com o da máquina quando ela estava saudável.A taxa específica como termômetro
Uma referência simples e poderosa é a taxa específica: a vazão dividida pela rotação da rosca. Quando esse número cai, o material está vazando para trás sobre os filetes gastos em vez de avançar. É um dos primeiros sinais mensuráveis do desgaste.Sinais de alerta na prática: precisar de uma rotação perceptivelmente maior para manter a mesma produção é um indício clássico de folga interna crescendo entre filete e cilindro. Uma instabilidade progressiva na pressão de cabeça também sinaliza transporte desigual do material pelos filetes gastos.
Além das tendências, a inspeção física mede o diâmetro externo dos filetes da rosca e o diâmetro interno do cilindro. A diferença entre os dois revela a folga real, que quando ultrapassa o limite de projeto compromete o bombeamento. A Wortex fabrica e recupera roscas e cilindros mono e duplos, nitretados e bimetálicos, e avalia o conjunto como um sistema. Fale com o time técnico para medir o desgaste da sua extrusora e definir a melhor intervenção em Roscas e Cilindros Wortex.Como a manutenção preventiva evita a parada?
A manutenção preventiva evita a parada porque age dentro da janela entre o primeiro sinal e a falha. Em vez de esperar a máquina quebrar, ela programa a intervenção quando o desgaste ainda é recuperável e a produção pode ser interrompida no melhor momento. O ganho é triplo. Menos paradas não programadas, que são as mais caras. Mais qualidade, porque temperatura e pressão ficam estáveis. E maior vida útil do equipamento, já que pequenos reparos evitam danos maiores.Rotina de manutenção preventiva
- Registrar os indicadores de referência com a máquina saudável: vazão, rotação, pressão, temperatura e amperagem.
- Monitorar a taxa específica e acompanhar a tendência ao longo do tempo.
- Limpar rosca e cilindro na troca de material e purgar os resíduos.
- Inspecionar filetes, superfície e folga em intervalos regulares.
- Verificar o alinhamento entre rosca e cilindro.
- Programar a intervenção dentro da janela P-F, antes da falha funcional.
Recuperar ou substituir a rosca e o cilindro?
A decisão depende do estágio do desgaste. Quando a geometria ainda está dentro de limites recuperáveis, restaurar a peça devolve produtividade a um custo bem menor que o de uma peça nova. Quando há dano estrutural ou perda de medida severa, a substituição é o caminho.| Critério | Recuperar | Substituir |
|---|---|---|
| Quando indicar | Desgaste dentro de limites recuperáveis | Dano estrutural ou ovalização severa |
| Custo | Menor | Maior |
| Prazo | Geralmente mais curto | Maior, por ser fabricação nova |
| Resultado | Restaura a geometria e a folga originais | Peça nova conforme o projeto |