
Como a compressão, o cisalhamento e a geometria da rosca controlam a plastificação, a homogeneização, a produtividade e a qualidade final do material extrudado.
Compressão, cisalhamento e geometria da rosca definem se o polímero funde de forma homogênea ou sai com defeito. Em rotações mais altas, o cisalhamento gerado pela rotação da rosca chega a responder por até 90% da energia térmica necessária para fundir o material, segundo a Plastics Technology. Ajustar esses três fatores à resina aumenta a produtividade e a qualidade do fundido.
Esses três fatores não trabalham separados. A geometria da rosca cria a compressão, a compressão gera o cisalhamento, e o cisalhamento funde e mistura o material. Entender essa cadeia é o que permite otimizar o processo em vez de operar no palpite.
Neste artigo
- O que são compressão e cisalhamento
- Como o cisalhamento plastifica e pode degradar
- Como a geometria controla o processo
- Mistura distributiva ou dispersiva
- Como equilibrar os três fatores
- Perguntas frequentes
O que são compressão e cisalhamento na extrusão?
A compressão e o cisalhamento são os dois mecanismos que transformam o grânulo sólido em massa fundida. Um densifica o material, o outro gera o calor que o funde. Ambos nascem da geometria da rosca.
Compressão é: a redução progressiva do canal da rosca, da zona de alimentação para a de dosagem. Ela densifica o material, expulsa o ar e prepara o polímero para a fusão completa.
Cisalhamento é: o atrito interno gerado quando a rosca movimenta o polímero contra a parede do cilindro. Esse atrito produz calor viscoso, principal responsável por fundir e homogeneizar a massa.
Na prática, plastificar é fundir o polímero por calor de cisalhamento somado ao aquecimento do canhão. A rosca cisalha e mistura o sólido até formar um fluido viscoso uniforme, pronto para a matriz.
Como o cisalhamento plastifica e pode degradar o polímero?
O cisalhamento é aliado e vilão ao mesmo tempo. Na medida certa, funde e homogeneíza. Em excesso, superaquece o fundido e degrada o polímero. O segredo está em operar dentro da janela de processo.
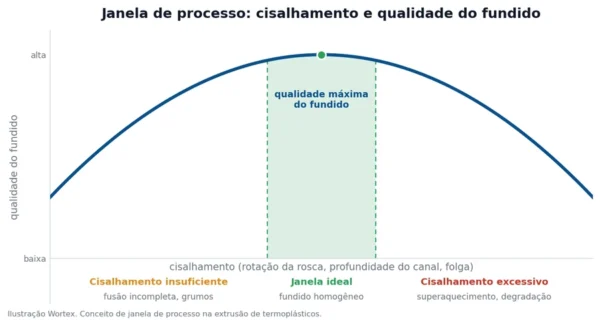 Janela de processo. Cisalhamento de menos deixa a fusão incompleta; de mais degrada o material. Ilustração Wortex.
Com cisalhamento insuficiente, a plastificação fica incompleta, surgem grumos e a fusão sai irregular. Com cisalhamento excessivo, o fundido superaquece, aparecem bolhas, pontos pretos e a cadeia do polímero se quebra, o que reduz suas propriedades.
Dado: em rotações mais altas, o calor do fundido vem praticamente do cisalhamento do material viscoso. Aumentar a velocidade da rosca eleva a temperatura do fundido, mesmo sem mexer no aquecimento do canhão, porque os aquecedores do canhão têm efeito pequeno sobre a temperatura do fundido uma vez que a rosca está girando. Fonte: Plastics Technology.
Por isso a rotação da rosca não é apenas um botão de produção. Ela é também um controle de temperatura. Subir a rotação para produzir mais pode custar qualidade se o material for sensível ao calor.
Como a geometria da rosca controla compressão e cisalhamento?
A geometria é a alavanca que o projetista usa para dosar compressão e cisalhamento. Profundidade do canal, razão de compressão, folga e elementos de mistura definem quanto o material é comprimido, cisalhado e homogeneizado.
| Alavanca de geometria | O que faz | Efeito no processo |
|---|---|---|
| Razão de compressão | Reduz o canal da alimentação à dosagem | Densifica e funde; alta demais superaquece |
| Profundidade do canal | Define o volume e o cisalhamento | Canal raso eleva cisalhamento e homogeneização |
| Folga radial | Espaço entre o filete e o cilindro | Folga certa mantém o bombeamento estável |
| Elementos de mistura | Espalham e quebram aglomerados | Mais homogeneização sem alongar a rosca |
| Ângulo de hélice | Define transporte e cisalhamento | Ajusta o avanço e a geração de calor |
É por isso que, na prática, não existe uma rosca única boa para tudo. Uma mesma rosca até processa vários materiais, mas quase sempre com perda de produtividade e de qualidade. O ideal é a geometria certa para cada resina.
A Wortex projeta a geometria da rosca para o material e o processo de cada cliente, equilibrando compressão, cisalhamento e homogeneização. Fale com o time técnico em Roscas e Cilindros Wortex para ajustar o conjunto ao seu produto.
Mistura distributiva ou dispersiva: qual o seu processo precisa?
Homogeneizar não é uma coisa só. Existem dois tipos de mistura, e cada aplicação precisa de um equilíbrio diferente entre eles. Confundir os dois leva a produto com falha de cor ou de dispersão.
| Critério | Distributiva | Dispersiva |
|---|---|---|
| Objetivo | Espalhar os componentes de forma uniforme | Quebrar aglomerados e partículas |
| Depende de | Divisões e recombinações do fluxo | Alto cisalhamento localizado |
| Exemplo típico | Homogeneizar temperatura e aditivos | Dispersar pigmento ou masterbatch |
| Risco em excesso | Baixo | Gera calor e pode degradar |
Um bom projeto de rosca combina os dois na medida do produto. Pigmentar um filme exige dispersão; homogeneizar temperatura antes da matriz exige distribuição. A geometria e os elementos de mistura entregam esse equilíbrio.
Como equilibrar compressão, cisalhamento e geometria no seu processo?
O equilíbrio começa pela resina e termina no fundido. O objetivo é fundir e homogeneizar por completo, sem superaquecer. Isso se consegue ajustando geometria, rotação e temperatura como um sistema, nunca isoladamente.
Passos para otimizar o processo
- Caracterizar a resina, incluindo sensibilidade ao calor e ao cisalhamento, cargas e viscosidade.
- Escolher a razão de compressão e o perfil de canal conforme a fusão desejada.
- Definir a rotação no ponto que funde sem superaquecer o material.
- Ajustar o perfil térmico do canhão em conjunto com o cisalhamento gerado.
- Usar elementos de mistura quando precisar de mais homogeneização sem gerar mais calor.
- Validar pela qualidade do fundido: uniformidade, ausência de grumos e de degradação.
Vale reforçar que a operação real fica entre dois extremos: o calor vindo só do cisalhamento e o calor vindo só do canhão. O bom processo mora no ponto de equilíbrio entre os dois, ajustado para cada material.
Perguntas frequentes sobre cisalhamento na extrusão
O que é cisalhamento na extrusão?
Cisalhamento é o atrito interno gerado quando a rosca movimenta o polímero contra a parede do cilindro. Esse atrito produz calor viscoso, que pode responder por até 90% da energia térmica necessária para fundir o material em rotações mais altas. É o principal mecanismo de plastificação e homogeneização.
Qual a diferença entre compressão e cisalhamento?
A compressão é a redução do canal da rosca, que densifica o material e expulsa o ar. O cisalhamento é o atrito que gera calor e funde o polímero. A compressão prepara o material e o cisalhamento o transforma. Os dois nascem da geometria da rosca.
Por que o excesso de cisalhamento prejudica o material?
Cisalhamento em excesso superaquece o fundido e quebra as cadeias do polímero, um processo chamado degradação termo-mecânica. O resultado são bolhas, pontos pretos, descoloração e perda de propriedades mecânicas. Por isso a rotação da rosca também funciona como controle de temperatura.
Como a geometria da rosca afeta a qualidade do fundido?
A geometria define quanto o material é comprimido, cisalhado e misturado. Razão de compressão, profundidade do canal, folga e elementos de mistura ajustam a fusão e a homogeneização. Uma geometria adequada ao material entrega fundido uniforme; a inadequada gera grumos ou degradação.
Uma única rosca serve para qualquer material?
Não de forma ideal. É possível processar vários materiais com uma mesma rosca, mas quase sempre com perda de produtividade e qualidade. Cada resina tem comportamento de fusão e sensibilidade ao cisalhamento próprios, então a geometria certa para cada material entrega o melhor resultado.
Conclusão
Compressão, cisalhamento e geometria são a mesma conversa vista de ângulos diferentes. A geometria cria a compressão, a compressão gera o cisalhamento, e o cisalhamento funde e homogeneíza. Dominar esse equilíbrio é o que garante fundido uniforme, boa produtividade e material sem degradação.
Se o seu processo tem grumos, degradação ou variação de qualidade, a resposta costuma estar na geometria da rosca. Fale com o time técnico da Wortex e ajuste o conjunto ao seu material.