
Os erros mais caros da extrusão quase nunca são novos. São os mesmos se repetindo: usar uma rosca para todo material, subir a rotação e superaquecer o fundido, esperar a máquina quebrar e não medir nada. Meio século de chão de fábrica ensina que prevenir esses erros custa muito menos que corrigi-los. A modernização do parque, por exemplo, pode elevar a produtividade em mais de 30%, segundo a ABIMAQ.
Reunimos aqui os erros mais recorrentes que vimos ao longo de 50 anos, organizados por tema. A ideia não é falar da Wortex, e sim entregar o aprendizado de campo de forma prática, para que a sua operação não pague a mesma conta duas vezes.
Por que aprender com o erro dos outros sai mais barato?
Porque na extrusão o erro raramente é barato. Um lote com ponto preto vira refugo. Uma parada não programada para a produção inteira. Uma rosca mal escolhida gasta energia todo mês. Aprender com quem já errou evita pagar por essa educação na prática.
Ao longo dos anos, percebemos que os erros mais caros também são os mais frequentes. O mapa abaixo ajuda a priorizar: no canto de alto custo e alta frequência estão os erros que merecem atenção primeiro.
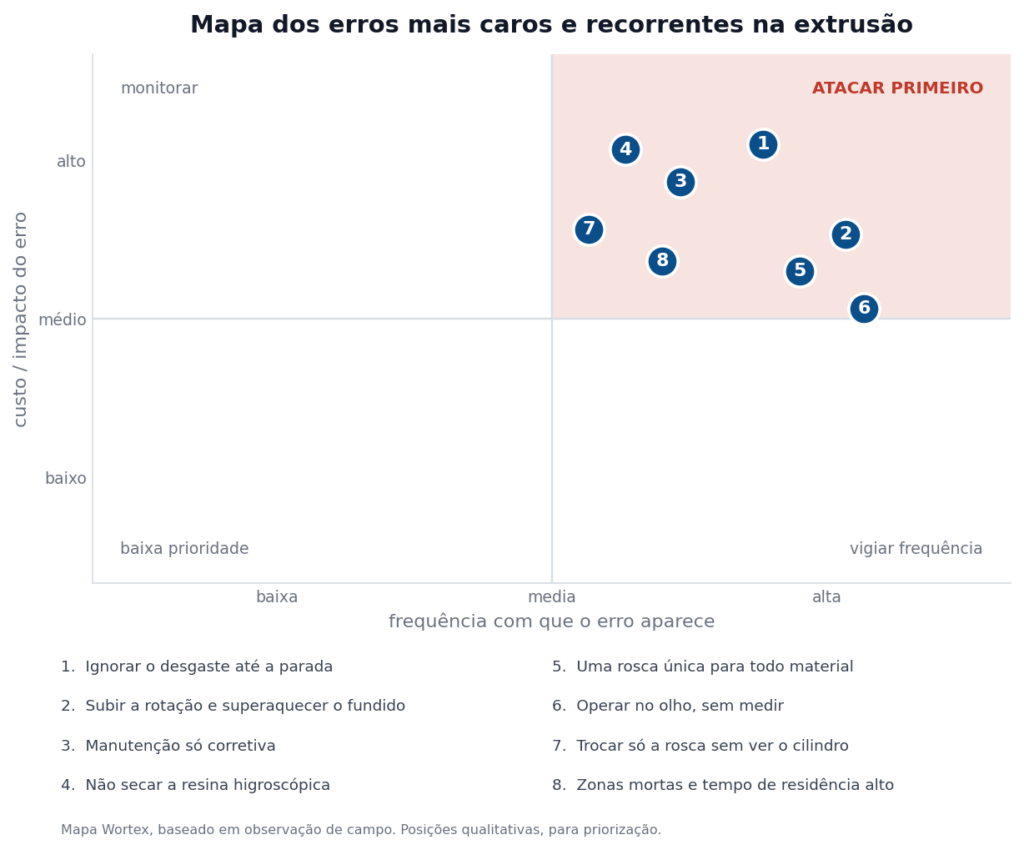
Este artigo abre uma série. Aqui estão os erros que, na nossa experiência, mais se repetem e mais custam. Nenhum deles depende de tecnologia de ponta para ser evitado, apenas de método.
Erros no conjunto rosca e canhão
O conjunto rosca e canhão é o coração da extrusora, e também onde moram alguns dos erros mais caros e silenciosos.
Erro 1. Usar uma rosca única para todo material
Causa: Trocar de resina sem trocar ou reavaliar a rosca, na busca por simplificar a operação.
Consequência: Perda de produtividade e de qualidade, já que cada polímero tem um comportamento de fusão diferente.
Como evitar: Adequar a geometria da rosca ao material principal e avaliar ganhos de uma rosca dedicada.
Erro 2. Ignorar o desgaste até a máquina parar
Causa: Rodar o conjunto sem inspeção até a folga entre rosca e cilindro crescer demais.
Consequência: Queda de vazão, aumento do consumo de energia e, no limite, parada não programada.
Como evitar: Monitorar a taxa específica e a folga, e programar a intervenção antes da falha.
Erro 3. Trocar só a rosca sem avaliar o cilindro
Causa: Substituir a peça que parece mais gasta sem medir a outra do par.
Consequência: O problema volta em pouco tempo, porque a folga correta depende das duas peças juntas.
Como evitar: Avaliar rosca e cilindro como um sistema, sempre com medição das duas peças.
Erros de processo: calor, cisalhamento e tempo
Aqui os erros nascem do ajuste do dia a dia. São decisões que parecem inofensivas e cobram caro na qualidade do fundido.
Erro 4. Subir a rotação só para produzir mais
Causa: Aumentar a velocidade da rosca para ganhar vazão, sem olhar o efeito térmico.
Consequência: O calor de cisalhamento sobe, o fundido superaquece e o polímero começa a degradar.
Como evitar: Tratar a rotação como controle de temperatura, não apenas de produção, e validar pela qualidade do fundido.
Erro 5. Ignorar o tempo de residência e as zonas mortas
Causa: Deixar cantos e regiões onde o material fica parado e cozinha dentro da máquina.
Consequência: Pontos pretos e degradação que retornam ao fluxo e contaminam o produto.
Como evitar: Reduzir o tempo de residência, eliminar zonas mortas e purgar na troca de material.
Erro 6. Operar no olho, sem medir nada
Causa: Ajustar o processo pela experiência do operador, sem indicadores de referência.
Consequência: Variações passam despercebidas até virarem refugo, e ninguém sabe o que mudou.
Como evitar: Registrar vazão, pressão, temperatura e índice de fluidez com a máquina saudável e acompanhar a tendência.
Boa parte desses erros começa no projeto do conjunto de plastificação. A Wortex dimensiona e recupera rosca e canhão para o material e o processo de cada cliente. Fale com o time técnico para revisar o seu conjunto.
Erros de material e qualidade
Muito refugo que se atribui à máquina, na verdade, começa antes dela, na matéria-prima e no seu preparo.
Erro 7. Não secar resinas higroscópicas
Causa: Processar PET, PA ou PC sem secagem adequada da matéria-prima.
Consequência: Umidade gera bolhas no extrudado e degradação hidrolítica, que reduz as propriedades.
Como evitar: Secar a resina conforme a especificação antes de processar e usar degasagem quando necessário.
Erro 8. Confundir defeito de superfície com degradação
Causa: Tratar amarelamento e ponto preto como problema cosmético, sem investigar a causa.
Consequência: A degradação é irreversível e afeta todo o volume do material, entregando uma peça mais fraca.
Como evitar: Reconhecer os sinais cedo e ajustar temperatura, cisalhamento e tempo antes de perder o lote.
Erro 9. Deixar a contaminação entrar no processo
Causa: Operar sem filtros e telas adequados e sem controle da matéria-prima reciclada.
Consequência: Pontos pretos, manchas por queima, perda de propriedades e instabilidade de processo.
Como evitar: Garantir boa separação e lavagem, usar filtros e telas adequados e purgar o sistema.
Erros de gestão e manutenção
Os últimos erros não são técnicos, são de decisão. E costumam ser os mais caros de todos no fim do ano.
Erro 10. Trabalhar só com manutenção corretiva
Causa: Esperar a peça quebrar para agir, sem rotina de inspeção e monitoramento.
Consequência: Paradas não programadas, que são as mais caras, e vida útil menor do equipamento.
Como evitar: Adotar manutenção preventiva dentro da janela entre o primeiro sinal e a falha, o que pode reduzir paradas em até 40%.
Erro 11. Decidir recuperar ou substituir no susto
Causa: Trocar por impulso uma peça recuperável, ou insistir em recuperar uma peça sem condição.
Consequência: Gasto desnecessário em um caso, e retorno do problema com nova parada no outro.
Como evitar: Decidir por laudo técnico, comparando custo, prazo e risco, com a peça ainda avaliável.
Erro 12. Manter um parque de máquinas defasado
Causa: Adiar a modernização por parecer um custo, e não um investimento.
Consequência: Consumo de energia mais alto, menor produtividade e dificuldade de processar novos materiais.
Como evitar: Avaliar a atualização do parque, que segundo a ABIMAQ pode elevar a produtividade em mais de 30%.
Resumo: os erros mais caros e como evitá-los
| Erro | Consequência | Como evitar |
|---|---|---|
| Rosca única para tudo | Perde produtividade e qualidade | Adequar a geometria ao material |
| Ignorar o desgaste | Queda de vazão e parada | Monitorar folga e taxa específica |
| Subir a rotação demais | Superaquece e degrada | Usar a rotação como controle térmico |
| Não secar a resina | Bolhas e hidrólise | Secar antes de processar |
| Só manutenção corretiva | Paradas caras | Preventiva na janela certa |
| Parque defasado | Mais energia, menos produção | Avaliar a modernização |
Checklist para não repetir os erros
- Registrar os indicadores de referência da máquina saudável.
- Casar a geometria da rosca ao material processado.
- Secar e controlar a matéria-prima, inclusive o reciclado.
- Monitorar os sinais: vazão, pressão, temperatura e índice de fluidez.
- Programar a manutenção preventiva dentro da janela certa.
- Decidir recuperar ou substituir por laudo técnico, nunca no susto.
Perguntas frequentes sobre erros na extrusão de plásticos
Qual o erro mais caro na extrusão de plásticos?
Os mais caros costumam ser a parada não programada por falta de manutenção e o processamento com o conjunto rosca e canhão desgastado. Ambos combinam alta frequência e alto custo, com perda de produção, consumo de energia elevado e refugo. São os primeiros a atacar.
Como evitar pontos pretos no produto extrudado?
Reduzindo o tempo de residência, eliminando zonas mortas onde o material cozinha, mantendo filtros e telas adequados e purgando o conjunto na troca de material. Controlar temperatura e cisalhamento evita a queima que forma os pontos pretos.
Vale a pena investir em manutenção preventiva?
Sim. A manutenção preventiva age na janela entre o primeiro sinal de desgaste e a falha, quando a intervenção ainda é barata e programável. Boas práticas podem reduzir paradas não programadas em até 40%, além de estabilizar qualidade e prolongar a vida útil do equipamento.
Uma rosca serve para qualquer material?
Não de forma ideal. É possível processar vários materiais com a mesma rosca, mas quase sempre com perda de produtividade e qualidade. Cada resina tem comportamento de fusão e sensibilidade ao cisalhamento próprios, então a geometria certa para o material entrega o melhor resultado.
Como saber se meu processo está gerando degradação?
Observe amarelamento, pontos pretos, bolhas, odor de queima e perda de resistência. No lado técnico, o índice de fluidez é uma variável de controle: quando a cadeia se quebra, a fluidez muda. Medir antes e depois do processo revela a degradação que o olho não vê.
Conclusão
Cinquenta anos de chão de fábrica cabem em uma frase: os erros mais caros são os mais repetidos, e quase todos são evitáveis com método. Adequar a rosca ao material, controlar calor, cisalhamento e tempo, cuidar da matéria-prima e decidir por dado, não por susto.
Se algum desses erros soou familiar, comece pelo conjunto de plastificação e pelo processo. Fale com o time técnico da Wortex e transforme experiência de campo em produtividade na sua linha.