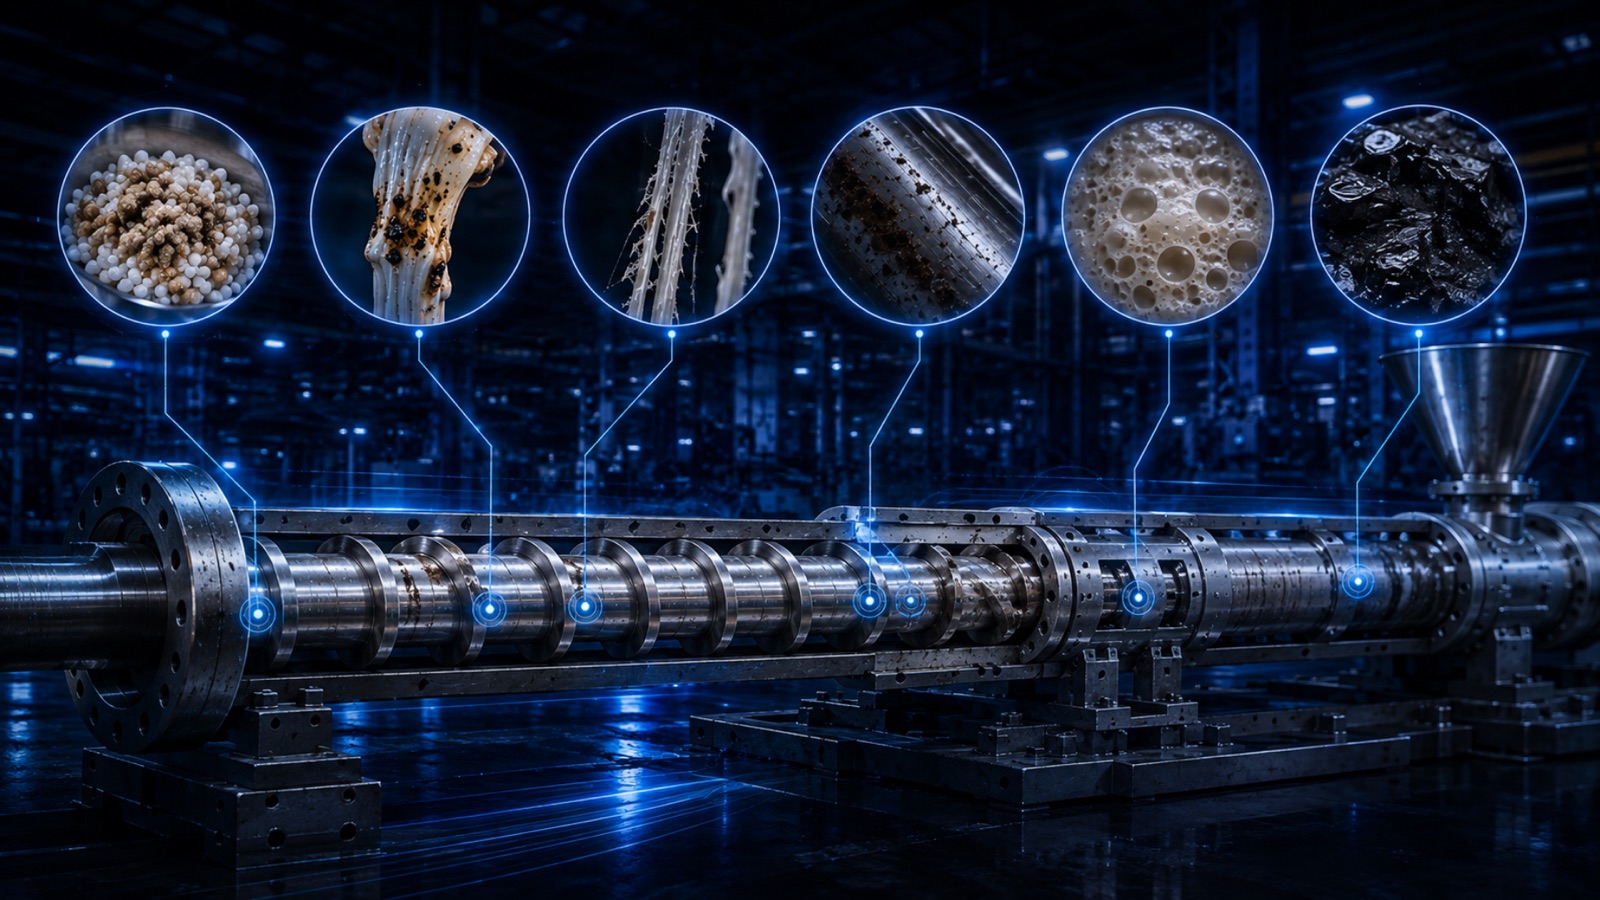
Amarelamento, pontos pretos, bolhas, odor de queima e perda de propriedades mecânicas são os principais sinais de degradação do polímero na extrusão. A degradação é uma reação química irreversível, causada por calor, cisalhamento, oxigênio e umidade. Entre 150°C e 320°C, conforme o polímero, o material já pode degradar mesmo sem ar.
O problema é que a degradação nem sempre grita. Muitas vezes ela aparece como uma instabilidade sutil no processo ou uma leve mudança de cor, antes de virar refugo. Aprender a ler esses sinais cedo evita perda de material e de produtividade.
O que é degradação do polímero na extrusão?
Degradação é a quebra ou alteração das cadeias do polímero durante o processamento. Ao contrário de um defeito de superfície, ela muda a química do material e, por isso, não tem volta.
Degradação do polímero é: uma reação química irreversível que altera as propriedades do material. Na extrusão, ela é provocada por calor, cisalhamento, oxigênio e umidade, e afeta todo o volume do polímero, não apenas a superfície.
Esse detalhe é importante. Como a degradação por fusão atinge a massa inteira, ela cria pontos quimicamente frágeis que continuam a degradar durante a vida útil do produto. Um material degradado na extrusão entrega uma peça pior lá na ponta.
Quais são os sinais de que o polímero está degradando?
Os sinais aparecem no fundido, no produto e nos parâmetros de processo. Reconhecê-los cedo é o que separa um ajuste rápido de um lote inteiro perdido. A tabela reúne os principais sinais, suas causas prováveis e o ajuste indicado.
| Sinal observado | Causa provável | Ajuste no processo |
|---|---|---|
| Amarelamento ou descoloração | Excesso de calor ou oxidação | Reduzir temperatura e tempo de residência |
| Pontos pretos ou manchas | Material queimado, retido ou contaminação | Purgar; usar filtros e telas; limpar zonas mortas |
| Bolhas no extrudado | Umidade ou voláteis | Secar a resina; usar degasagem |
| Odor de queima | Superaquecimento e degradação térmica | Baixar o perfil térmico e a rotação |
| Perda de resistência mecânica | Quebra de cadeia térmica ou mecânica | Reduzir cisalhamento e tempo de exposição |
| Índice de fluidez fora do padrão | Cisão ou reticulação de cadeia | Rever temperatura, rotação e aditivos |
O índice de fluidez merece destaque. Ele é uma variável de controle da degradação: quando a cadeia se quebra ou se reticula, a fluidez do material muda. Medir esse índice antes e depois do processo revela a degradação que o olho não vê.
O que causa a degradação durante a extrusão?
A degradação nasce da combinação de calor, cisalhamento, oxigênio e umidade. Cada tipo tem uma causa dominante, e conhecer isso direciona o ajuste certo.
| Tipo de degradação | Causa dominante | Como evitar |
|---|---|---|
| Térmica | Temperatura alta e tempo de residência longo | Ajustar o perfil térmico; reduzir tempo e zonas mortas |
| Termo-mecânica | Cisalhamento excessivo que rompe cadeias | Reduzir rotação; rever geometria e compressão |
| Oxidativa | Oxigênio em alta temperatura | Usar antioxidantes; reduzir exposição ao ar |
| Hidrolítica | Umidade em resinas higroscópicas | Secar a resina antes de processar |
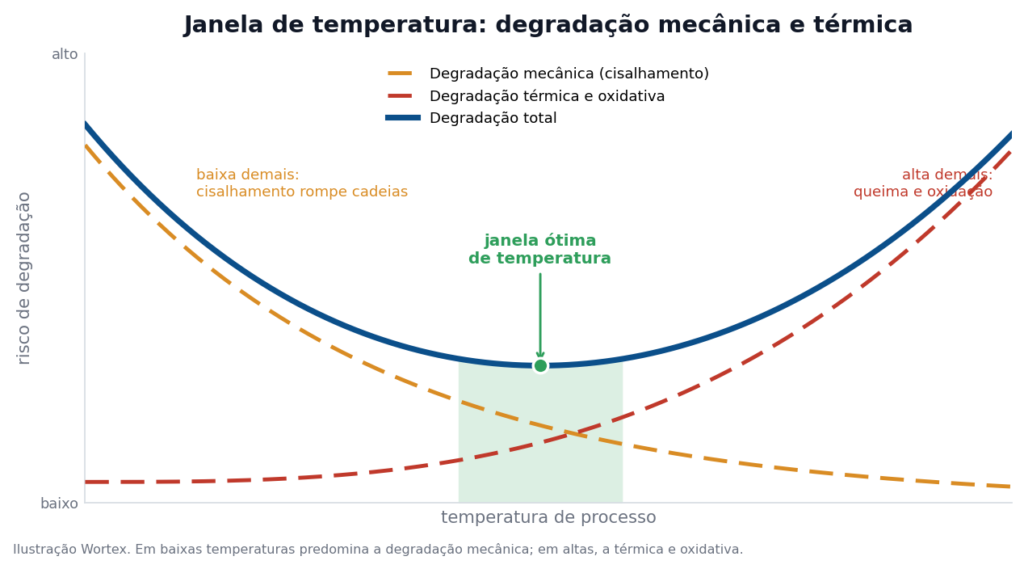
Há um equilíbrio delicado entre calor e cisalhamento. Em temperatura baixa demais, o fundido fica mais viscoso e o cisalhamento rompe as cadeias. Em temperatura alta demais, a degradação térmica e a oxidação dominam. O gráfico mostra essa janela.
A Wortex projeta rosca e canhão para fundir com o mínimo de cisalhamento e tempo de residência necessários ao seu material, reduzindo o risco de degradação. Fale com o time técnico para ajustar o conjunto ao seu polímero.
Como ajustar o processo para evitar a degradação?
O controle está em três alavancas que o operador ajusta todo dia: temperatura, cisalhamento e tempo de residência. Somam-se a elas o cuidado com umidade e contaminação. O objetivo é fundir por completo com a menor agressão possível ao polímero.
Dado: Antioxidantes e estabilizantes são adicionados justamente para inibir a degradação durante a extrusão. Em polímeros como o polipropileno, o aditivo reduz os indícios de degradação medidos por índice de fluidez e por análise térmica. Fonte: literatura técnica de processamento de polímeros.
Passos para reduzir o risco de degradação
- Secar a resina, principalmente as higroscópicas como PET, PA e PC, antes de processar.
- Ajustar o perfil térmico ao polímero, dentro da faixa recomendada pelo fornecedor.
- Controlar a rotação para não gerar cisalhamento e calor além do necessário.
- Reduzir o tempo de residência e eliminar zonas mortas onde o material fica parado e cozinha.
- Manter filtros e telas e purgar o conjunto na troca de material.
- Usar aditivos estabilizantes quando o material ou o reprocessamento exigirem.
O tempo de residência é o fator mais esquecido. Quanto mais tempo o polímero passa fundido e sob calor, mais ele degrada. Zonas mortas na rosca, no canhão ou no cabeçote são armadilhas onde o material cozinha e depois volta ao fluxo como ponto preto.
Como monitorar a qualidade do polímero no dia a dia?
Monitorar degradação é comparar o material com ele mesmo ao longo do tempo. A inspeção visual pega o óbvio, mas os sinais iniciais aparecem nos números.
Na prática, três controles ajudam muito. O índice de fluidez revela mudança na cadeia. A inspeção do fundido e do produto flagra cor, brilho, bolhas e pontos pretos. E o acompanhamento dos parâmetros, como temperatura real e torque, mostra desvios antes que virem defeito.
Registrar esses controles cria um histórico. Com ele, qualquer variação de cor, de fluidez ou de estabilidade se torna um alerta antecipado, e não uma surpresa no fim do lote.
Perguntas frequentes sobre degradação do polímero
O que é degradação do polímero na extrusão?
É uma reação química irreversível que altera as propriedades do polímero durante o processamento. Na extrusão, ela é causada por calor, cisalhamento, oxigênio e umidade, e afeta todo o volume do material. O resultado são defeitos, perda de propriedades e instabilidade de processo.
Quais os sinais de que o polímero está degradando?
Os sinais mais comuns são amarelamento ou descoloração, pontos pretos, bolhas no extrudado, odor de queima, perda de resistência mecânica e mudança no índice de fluidez. Eles aparecem no fundido, no produto e nos parâmetros de processo, muitas vezes de forma sutil no início.
O que causa a degradação durante a extrusão?
Quatro fatores principais: temperatura alta, cisalhamento excessivo, oxigênio e umidade. Entre 150°C e 320°C, conforme o polímero, já há degradação térmica. O cisalhamento rompe cadeias, o oxigênio acelera a oxidação e a umidade causa hidrólise em resinas higroscópicas.
Como o tempo de residência afeta a degradação?
Quanto mais tempo o polímero passa fundido e sob calor, mais ele degrada. Zonas mortas na rosca, no canhão ou no cabeçote retêm material, que cozinha e depois retorna ao fluxo como ponto preto. Reduzir o tempo de residência e eliminar zonas mortas diminui a degradação.
Como evitar a degradação na extrusão?
Secando a resina, ajustando o perfil térmico ao polímero, controlando a rotação para limitar o cisalhamento, reduzindo o tempo de residência, mantendo filtros e telas, purgando na troca de material e usando aditivos estabilizantes quando necessário. O monitoramento do índice de fluidez fecha o controle.
Conclusão
A degradação do polímero é irreversível, mas é evitável. Ela dá sinais, do amarelamento ao ponto preto, e nasce de causas conhecidas: calor, cisalhamento, oxigênio e umidade. Ajustar temperatura, rotação e tempo de residência ao material mantém o polímero íntegro e a produção estável.
Se a sua linha tem pontos pretos, amarelamento ou instabilidade, boa parte da resposta está no conjunto rosca e canhão e no perfil de processo. Fale com o time técnico da Wortex e ajuste o processo ao seu polímero.