
Produção abaixo do esperado na extrusão quase sempre tem causa em um destes pontos: matéria-prima instável, rosca e cilindro desgastados, perfil de temperatura errado ou alimentação irregular. O caminho é diagnosticar por dados, não por palpite. Só a modernização do parque, segundo a ABIMAQ, pode elevar a produtividade em mais de 30%.
A boa notícia é que a extrusora costuma avisar onde está o problema. Vazão que oscila, pressão instável, mais refugo e microparadas são pistas. Basta ter um método para ler esses sinais e atacar a causa certa, e não a mais aparente.
Por que a produção fica abaixo do esperado?
Porque a extrusora está operando abaixo da capacidade que o projeto permite. Essa diferença entre o que a linha poderia produzir e o que ela entrega de fato é a lacuna de desempenho, e ela tem causas identificáveis.
Na maioria das vezes, o problema não é uma falha grande e óbvia. É um conjunto de pequenas ineficiências que se somam: uma folga que cresceu, um perfil de temperatura fora do ponto, uma alimentação que varia. Sozinha, cada uma parece pouco. Juntas, derrubam a produção.
O erro comum é tratar o sintoma. Se a vazão caiu, sobe-se a rotação. Se o produto saiu ruim, mexe-se na temperatura. Sem diagnóstico, esses ajustes muitas vezes escondem a causa e criam um problema novo.
Como o OEE ajuda a achar o gargalo?
O OEE, ou Eficiência Global do Equipamento, separa a produtividade em três componentes: disponibilidade, desempenho e qualidade. Essa divisão diz onde procurar, porque cada tipo de perda aponta para uma causa diferente.
Dado: No OEE, alta disponibilidade com baixo desempenho indica instabilidade de velocidade, enquanto alto desempenho com baixa qualidade indica inconsistência de processo. O componente que está baixo aponta o tipo de gargalo.
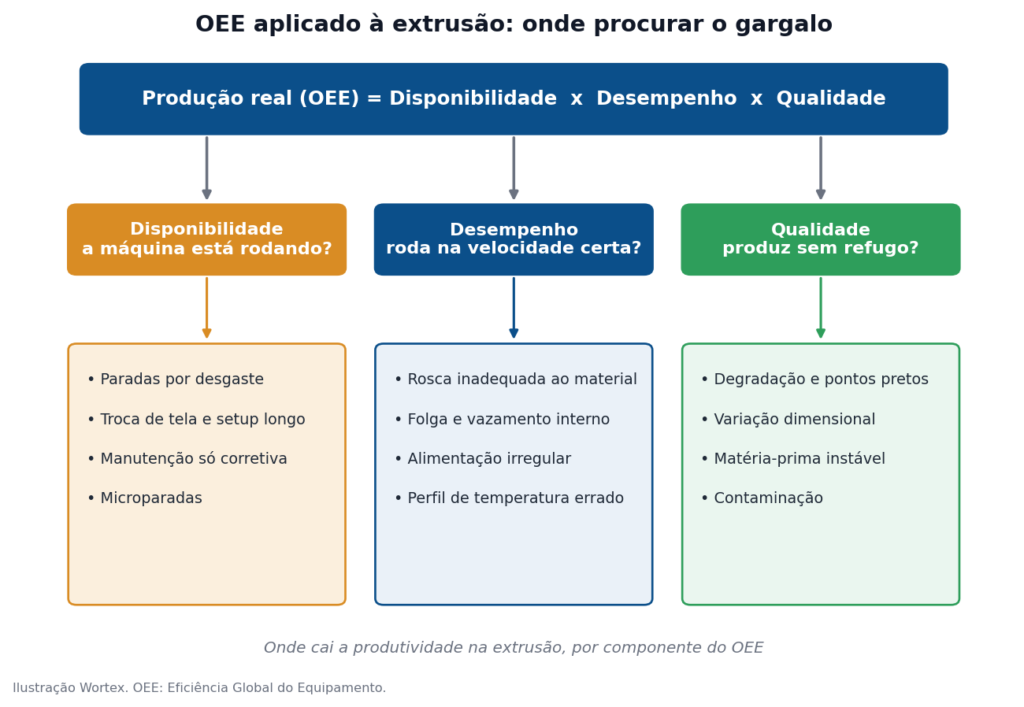
Traduzindo para o chão de fábrica: se a máquina para muito, o problema é de disponibilidade. Se roda mas devagar, é desempenho. Se produz mas gera refugo, é qualidade. Achar o componente certo já resolve metade do diagnóstico.
Onde procurar o gargalo na extrusão?
Com o componente do OEE identificado, o passo seguinte é olhar as áreas do processo. Cada uma tem um sinal típico de que virou gargalo.
| Área do processo | O que verificar | Sinal de gargalo |
|---|---|---|
| Matéria-prima | Umidade, contaminação e variação de lote | Instabilidade, refugo e ajustes constantes |
| Rosca e cilindro | Folga, desgaste e geometria x material | Queda de vazão e mais consumo de energia |
| Temperatura | Perfil térmico por zona | Fusão irregular, escamas ou degradação |
| Alimentação e rotação | Regularidade da alimentação e rpm | Vazão oscilando e subalimentação |
| Matriz e troca-telas | Entupimento e contrapressão | Pressão alta e perda de vazão |
| Manutenção | Preventiva contra corretiva | Microparadas e paradas não programadas |
Um indicador simples amarra tudo: a taxa específica, que é a vazão dividida pela rotação. Quando ela cai, parte do material está vazando de volta pelos filetes gastos em vez de avançar. É um dos primeiros sinais de que o conjunto rosca e cilindro virou o gargalo.
Boa parte da perda de produtividade nasce no conjunto de plastificação mal dimensionado ou desgastado. A Wortex projeta e recupera rosca e canhão para o material e a produção de cada cliente. Fale com o time técnico para avaliar a sua linha.
A armadilha de forçar a produção
Existe um atalho tentador para produzir mais: subir a temperatura. O material fica mais fluido, a vazão aumenta e, na hora, parece que o problema sumiu. O custo dessa escolha só aparece depois.
Dado: Elevar a temperatura para aumentar a fluidez e a produção pode degradar o polímero. No PEAD, por exemplo, isso deixa o filme frágil, e a falha só é percebida na aplicação final. É produção que vira refugo. Fonte: literatura técnica de extrusão.
O mesmo vale para a rotação. Girar mais rápido gera vazão, mas também gera calor de cisalhamento, que pode degradar o material. Ganho de produtividade que sai pela qualidade não é ganho, é dívida adiada.
Por isso o diagnóstico correto vale mais que o ajuste rápido. Muitas vezes, a produção real sobe quando se corrige a causa, e não quando se força a máquina.
Como diagnosticar a baixa produtividade passo a passo?
O diagnóstico eficaz é metódico. Ele parte de dados e vai fechando o cerco até a causa raiz, na ordem que separa o barato do caro de corrigir.
Passos para diagnosticar o gargalo
- Medir a produção real em kg/h e o OEE, comparando com a meta e a capacidade de projeto.
- Registrar microparadas, velocidade real e refugo, com granularidade fina, não por turno.
- Calcular a taxa específica (vazão dividida pela rotação) e comparar com o histórico.
- Verificar a matéria-prima: umidade, contaminação e variação de lote.
- Inspecionar rosca, cilindro e folga, e conferir se a geometria é adequada ao material.
- Revisar o perfil de temperatura e a alimentação, buscando fusão irregular ou subalimentação.
- Checar matriz e troca-telas quanto a entupimento e contrapressão.
- Priorizar a correção pelo maior impacto e validar o ganho medindo de novo.
O segredo é cruzar o dado de produção com o estado da máquina. Um número de vazão isolado conta metade da história. Vazão baixa com torque alto e temperatura subindo, por exemplo, aponta para desgaste e vazamento interno, não para falta de rotação.
Perguntas frequentes sobre produtividade na extrusão
Por que a produção da minha extrusora caiu?
As causas mais comuns são desgaste do conjunto rosca e cilindro, que gera vazamento interno e derruba a vazão, alimentação irregular, perfil de temperatura fora do ponto e matéria-prima instável. O primeiro passo é medir a taxa específica e comparar com o histórico da máquina saudável.
O que é taxa específica na extrusão?
É a vazão dividida pela rotação da rosca, geralmente em quilos por hora por rotação. Ela funciona como um termômetro do conjunto de plastificação. Quando cai, o material está vazando de volta pelos filetes gastos, sinal de folga excessiva e queda de produtividade.
Aumentar a temperatura melhora a produtividade?
Na hora, sim, porque o material fica mais fluido e a vazão sobe. Mas o ganho é enganoso: temperatura alta demais degrada o polímero e deixa o produto frágil, o que vira refugo na aplicação. É produção que se perde depois. O ajuste correto respeita a janela do material.
Como o OEE ajuda a diagnosticar a extrusão?
O OEE separa a perda em disponibilidade, desempenho e qualidade. Se a máquina para muito, o problema é disponibilidade. Se roda devagar, é desempenho. Se gera refugo, é qualidade. Identificar o componente que está baixo direciona o diagnóstico para a causa certa.
A rosca certa aumenta a produção?
Sim. Uma rosca com geometria adequada ao material funde melhor e entrega vazão estável. Usar uma rosca genérica para qualquer resina compromete a produtividade e a qualidade. Para o melhor desempenho, o ideal é uma rosca dimensionada para o polímero e o processo.
Conclusão
Produção abaixo do esperado raramente é falta de esforço. É quase sempre um gargalo de processo esperando ser diagnosticado. Medir o OEE, calcular a taxa específica e investigar matéria-prima, rosca, temperatura e alimentação levam à causa certa, em vez do ajuste no escuro.
Se a sua linha entrega menos do que deveria, o ponto de partida é o conjunto de plastificação e o método de diagnóstico. Fale com o time técnico da Wortex e recupere o desempenho da sua extrusão.